
Tři ukazatele po 90 % zní jako skvělý výsledek. Vynásobené ale dávají celkovou efektivitu jen 73 %. Ukazatel OEE (Overall Equipment Effectiveness) je v automotive výrobě běžným měřítkem, podle kterého zákazníci hodnotí kapacitu dodavatelů a podniky hledají skryté rezervy. Ukážeme, jak se počítá a kde se při výpočtu nejčastěji chybuje.
Teorie: tři ztráty v jednom čísle
OEE zavedl Seiichi Nakajima v rámci systému TPM (Total Productive Maintenance). Podle OEE.com to bylo v 70. letech v Japonském institutu údržby závodů. Ukazatel spojuje tři druhy ztrát:
OEE = dostupnost × výkon × kvalita
- Dostupnost = provozní čas / plánovaný výrobní čas. Zachycuje poruchy, seřízení a čekání na materiál.
- Výkon = (ideální takt × počet vyrobených kusů) / provozní čas. Zachycuje mikroprostoje a pomalejší chod.
- Kvalita = dobré kusy / všechny vyrobené kusy. Zachycuje zmetky a díly k přepracování.
Stejný výsledek dává zjednodušený vzorec OEE = (dobré kusy × ideální takt) / plánovaný výrobní čas. Říká, jakou část plánovaného času linka skutečně vyráběla dobré kusy ideální rychlostí. Plánované přestávky a dny bez výroby se do plánovaného času nepočítají.
Řešený příklad: lisovací linka
Směna trvá 8 hodin, z toho 30 minut je plánovaná přestávka. Plánovaný výrobní čas je tedy 450 minut. Během směny byla linka 45 minut v poruše a 25 minut se měnil nástroj. Ideální takt je 6 sekund na kus. Linka vyrobila 3 400 kusů, z toho 3 300 dobrých.
- Provozní čas: 450 − 45 − 25 = 380 min.
- Dostupnost: 380 / 450 = 84,4 %.
- Výkon: ideální čas na 3 400 kusů je 3 400 × 6 s = 20 400 s = 340 min. Výkon = 340 / 380 = 89,5 %.
- Kvalita: 3 300 / 3 400 = 97,1 %.
- OEE: 0,844 × 0,895 × 0,971 ≈ 73,3 %.
Kontrola zjednodušeným vzorcem: 3 300 × 6 s = 19 800 s = 330 min; 330 / 450 = 73,3 %. Výsledky se shodují.
Co z čísla vyčíst
OEE 73 % znamená, že linka vyrábí dobré kusy ideální rychlostí jen zhruba tři čtvrtiny plánovaného času. Ve zbývající čtvrtině je 70 minut prostojů (dostupnost), 40 minut pomalejšího chodu (výkon) a 10 minut času, který padl na zmetky (kvalita). Největší rezerva je tedy v prostojích. Zkrácení výměny nástroje z 25 na 10 minut metodou SMED by samo zvýšilo OEE asi o 3 procentní body.
Jako často citovanou světovou úroveň uvádí OEE.com hodnotu 85 %, kterou Nakajima odvodil z kombinace 90 % dostupnosti, 95 % výkonu a 99,9 % kvality. Pro dávkovou výrobu s častými přestavbami je ale realistický cíl často nižší. Důležitější než srovnání s cizím číslem je trend vlastní linky.
Šest velkých ztrát
Nakajima rozdělil ztráty do šesti skupin, které se dají přiřadit k jednotlivým složkám OEE. OEE.com je uvádí jako „Six Big Losses“:
| Složka OEE | Ztráta | Příklad z lisovny |
|---|---|---|
| Dostupnost | poruchy zařízení | porucha hydrauliky lisu |
| Dostupnost | seřízení a přestavby | výměna nástroje, první kusy |
| Výkon | malé prostoje | zaseknutý pás, krátké čištění senzoru |
| Výkon | snížená rychlost | lis běží pomaleji kvůli opotřebenému nástroji |
| Kvalita | zmetky při náběhu | vadné kusy po výměně nástroje |
| Kvalita | zmetky v sériové výrobě | otřepy, praskliny, rozměry mimo toleranci |
Rozdělení pomáhá zvolit správné nástroje zlepšování: na poruchy preventivní a prediktivní údržbu, na přestavby SMED, na malé prostoje standardizaci a čištění, na zmetky analýzu příčin a statistickou regulaci procesu.
OEE závodu: správný výpočet pro více linek
Linka A měla plánovaný čas 450 minut a dobré kusy odpovídající 330 minutám ideálního času, tedy OEE 73,3 %. Linka B měla plánovaný čas 900 minut (dvě směny) a ideální čas dobrých kusů 720 minut, tedy OEE 80 %.
- Chybně: prostý průměr (73,3 + 80) / 2 = 76,7 %.
- Správně: (330 + 720) / (450 + 900) = 1 050 / 1 350 = 77,8 %.
Rozdíl vzniká tím, že linka B běží dvakrát déle, a proto má na celkovém výsledku větší váhu.
OEE a TEEP
OEE počítá jen s plánovaným výrobním časem. Pokud firma chce vědět, kolik kapacity jí zbývá celkově, používá ukazatel TEEP (Total Effective Equipment Performance), který místo plánovaného času počítá s celým kalendářním časem 24 hodin denně, 7 dní v týdnu. Linka s OEE 80 % provozovaná ve dvou směnách pět dní v týdnu má TEEP jen kolem 38 %. To ukazuje, kolik výroby by šlo získat přidáním směn bez investice do nového stroje.
Kde se s OEE setkáte
- Kapacitní audity zákazníků – automobilky při nominaci dílu ověřují, zda dodavatel zvládne požadované objemy. Výpočet kapacity vychází z taktu a předpokládaného OEE.
- Run at Rate – ověření výroby v plném taktu před schválením dílu, které souvisí s procesem PPAP.
- Investiční rozhodnutí – zvýšit OEE z 65 na 75 % může vyjít levněji než koupit další stroj.
- Energie – stroj, který stojí v pohotovosti, spotřebovává energii bez výroby. S rostoucími cenami energií to sledují i dodavatelé, kteří řeší elektrifikaci výroby.
Jak sbírat data
OEE je jen tak dobré jako data, ze kterých se počítá. Ve firmách se používají dva přístupy:
- Ruční záznam – obsluha zapisuje prostoje a jejich důvody do formuláře nebo terminálu. Je levný, ale krátké zastávky do pár minut se obvykle nezapíší, takže ztráty výkonu vycházejí nižší, než jsou.
- Automatický sběr – signál ze stroje (běží, stojí, počet cyklů) se ukládá do systému, obsluha jen doplňuje důvod prostoje. Zachytí i mikroprostoje a dává přesnější výkon.
V obou případech je klíčový jednotný seznam důvodů prostojů. Pokud polovina prostojů skončí v kategorii „ostatní“, data neukazují, co zlepšovat. Doporučuje se seznam přizpůsobit šesti velkým ztrátám a pravidelně procházet nejčastější důvody, například na denní poradě u linky.
Typické chyby
- Ideální takt nahrazený plánovaným. Kdo do výpočtu dosadí pomalejší „realistický“ takt, nadhodnotí výkon a OEE.
- Vynechané prostoje. Seřízení nebo čekání na materiál se nesmí schovat do „plánovaného“ času.
- Průměrování OEE různých linek. Celkové OEE závodu se počítá z celkových časů a kusů, ne prostým průměrem procent.
- Kvalita bez přepracování. Díl, který se musel opravit, není dobrý napoprvé a do kvality se nepočítá.
- Výkon nad 100 %. Znamená chybně nastavený ideální takt, ne zázračnou linku.
Procvičení
1. Dostupnost 90 %, výkon 90 %, kvalita 90 %. Jaké je OEE? Odpověď: 0,9³ ≈ 72,9 %.
2. Plánovaný čas 420 min, ideální takt 30 s, 760 dobrých kusů. Jaké je OEE? Odpověď: 760 × 0,5 min = 380 min; 380 / 420 ≈ 90,5 %.
3. Co zlepší OEE víc: snížení zmetkovitosti z 3 % na 2 %, nebo zkrácení prostojů o 20 minut z plánovaných 450 minut? Odpověď: kvalita stoupne asi o 1 procentní bod, dostupnost asi o 4,4 bodu. Víc pomůže zkrácení prostojů.
4. Linka pracuje 5 dní v týdnu ve dvou osmihodinových směnách a má OEE 75 %. Jaké je přibližně TEEP? Odpověď: 80 h z 168 h je 47,6 %; 0,476 × 0,75 ≈ 35,7 %.
Časté otázky
Počítá se do plánovaného času údržba?
Plánovaná údržba mimo výrobní čas ne. Pokud ale údržba probíhá v době, kdy měla linka vyrábět, je to ztráta dostupnosti.
Má smysl porovnávat OEE dvou firem?
Jen opatrně. Výsledek závisí na tom, jak firma definuje plánovaný čas a ideální takt.
Shrnutí
OEE je součin dostupnosti, výkonu a kvality, případně dobré kusy krát ideální takt děleno plánovaným časem. Protože se ztráty násobí, i tři solidní hodnoty dávají překvapivě nízký výsledek. Hodnota 85 % je známý, ale náročný standard. Pro řízení výroby je nejcennější rozpad ztrát, který ukáže, kde začít.
Související články
Zdroje
- OEE.com: Calculating OEE
- OEE.com: World-Class OEE
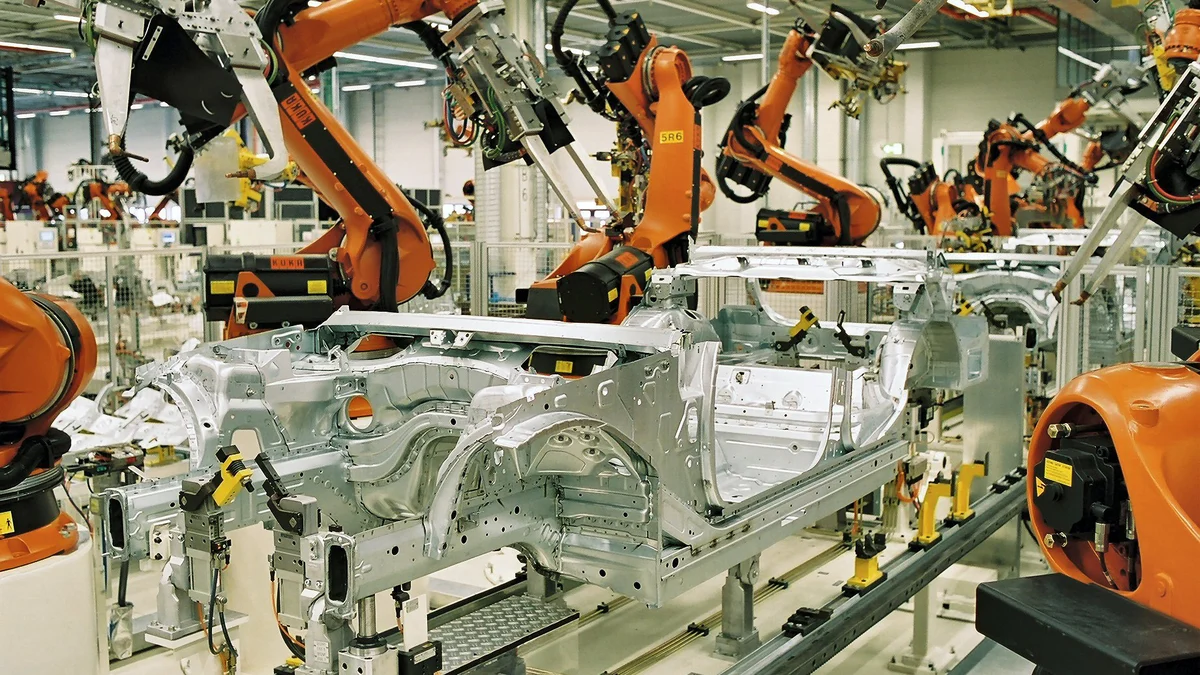
Titulní foto: Roboti ve svařovně karoserií závodu BMW Lipsko. Foto: BMW Werk Leipzig, Wikimedia Commons, licence CC BY-SA 2.0 de.
